
Tin tức
Vải bị xù lông: Nguyên nhân, cách nhận biết và khắc phục
Trong ngành công nghiệp dệt may nói chung và phân khúc sản xuất trang phục kỹ thuật nói riêng, hiện tượng vải bị xù lông (tên khoa học: Fabric Pilling) là một trong những chỉ số suy giảm chất lượng bề mặt phổ biến nhất. Đối với các kỹ sư an toàn, cán bộ thu mua và người phụ trách hậu cần doanh nghiệp, một bộ đồng phục bị xù lông không đơn thuần làm mất đi diện mạo chỉn chu của người lao động mà còn là dấu hiệu cảnh báo về sự xuống cấp của kết cấu sợi, làm giảm khả năng chịu lực xé, khả năng thoáng khí và độ bền cơ học trước các tác nhân môi trường làm việc khắc nghiệt.
Tại Bảo Hộ Lao Động Xuân Thành, chúng tôi xem xét bài toán xù lông dưới lăng kính vật liệu học và tiêu chuẩn kỹ thuật dệt thoi/dệt kim. Bài viết này sẽ phân tích chi tiết cơ chế vật lý dẫn đến hiện tượng vải đổ lông, các thước đo kiểm chuẩn phòng thí nghiệm, bảng đối chuẩn nguyên phụ liệu thực tế và các giải pháp can thiệp dứt điểm từ khâu gia công đến bảo dưỡng thường nhật.
Cơ chế hình thành hiện tượng xù lông (Pilling) và nguyên nhân kỹ thuật cốt lõi
Hiện tượng xù lông trên bề mặt vải là một chuỗi biến tính cơ học diễn ra tuần tự qua ba giai đoạn vật lý xác định: Bung xơ (Fuzzing) → Bện xoắn (Entanglement/Pilling) → Rụng hạt xù (Pill Break-off).
- Giai đoạn 1 – Bung xơ (Fuzzing): Dưới tác động của lực ma sát cơ học (chà xát khi vận động, cọ xát với công cụ hoặc thành máy giặt), các đầu xơ ngắn tự do không được khóa chặt trong cấu trúc sợi bị kéo bật ra khỏi trục lõi, hướng thẳng đứng lên bề mặt tạo thành một lớp lông tơ mịn.
- Giai đoạn 2 – Bện xoắn (Pill Formation): Khi ma sát tiếp tục tiếp diễn đa chiều, các đầu xơ tự do này đan cài, quấn chặt vào nhau thành từng búi cầu nhỏ (pills) bám chặt vào chân sợi mẹ bằng các xơ neo (anchor fibers).
- Giai đoạn 3 – Rụng hạt xù (Pill Wear-off): Tùy thuộc vào độ bền kéo của xơ neo, hạt xù sẽ rụng đi nếu lực mỏi cơ học vượt quá giới hạn chịu tải của xơ, hoặc sẽ tồn tại vĩnh viễn trên bề mặt nếu xơ neo có độ dẻo dai cao.
Hiểu được chuỗi biến tính trên, các chuyên gia dệt may phân loại nguyên nhân cốt lõi khiến vải mau xù thành bốn nhóm thông số kỹ thuật:
1. Bản chất xơ sợi (Fiber Characteristics): Chiều dài xơ (staple length) là yếu tố quyết định. Xơ ngắn (như sợi bông tái chế, sợi chải thô Carded) có số lượng đầu xơ trên một đơn vị chiều dài nhiều gấp 3-4 lần so với xơ dài (Combed cotton) hoặc sợi vô tận (Filament), dẫn đến mật độ bung xơ cao hơn rõ rệt. Nghịch lý nằm ở chỗ: các loại sợi tổng hợp có độ bền đứt (tensile strength) cực cao như Polyester hay Nylon lại giữ hạt xù lâu nhất. Trên vải 100% Cotton, hạt xù thường tự rụng nhanh do xơ bông giòn; nhưng trên vải pha Poly-Cotton, xơ Polyester đóng vai trò dây neo siêu bền, giữ chặt hạt xù trên bề mặt khiến tình trạng vón cục trở nên tồi tệ theo thời gian.
2. Cấu trúc xoắn sợi (Yarn Twist): Độ xoắn của sợi (Twist Per Inch – TPI) quyết định mức độ liên kết nội tại. Sợi có độ xoắn thấp (sợi xốp, sợi kéo hơi open-end rẻ tiền) sẽ mềm hơn nhưng các xơ thành phần dễ dàng bị trượt ra ngoài khi gặp lực kéo trượt. Ngược lại, sợi dệt có hệ số xoắn cao (high twist) khóa chặt các vi xơ vào trong trục, tạo màng kháng bung xơ vượt trội.
3. Mật độ dệt và kết cấu mặt vải (Fabric Structure): Cấu trúc dệt lỏng lẻo với các đoạn sợi nổi dài (float threads) như kiểu dệt Satin hay dệt kim Interlock lỏng dễ bị tước sợi khi cọ xát hơn nhiều so với cấu trúc dệt thoi vân điểm (Plain weave) hoặc vân chéo kép (Twill weave) có mật độ sợi dọc – sợi ngang (Warp & Weft density) dày đặc thường ứng dụng trong may đồng phục công nhân.
4. Quy trình xử lý hoàn tất (Finishing Processes): Vải mộc nếu bỏ qua các khâu xử lý bề mặt tiêu chuẩn như đốt lông (singeing) hoặc ngâm ủ enzyme sinh học (bio-polishing) sẽ để lại lượng lớn xơ vi mô trên mặt vải, chỉ cần sau 1 – 2 chu kỳ giặt sấy là hiện tượng pilling sẽ bộc phát lập tức.
Phương pháp nhận biết và tiêu chuẩn đo lường cấp độ xù lông của vải
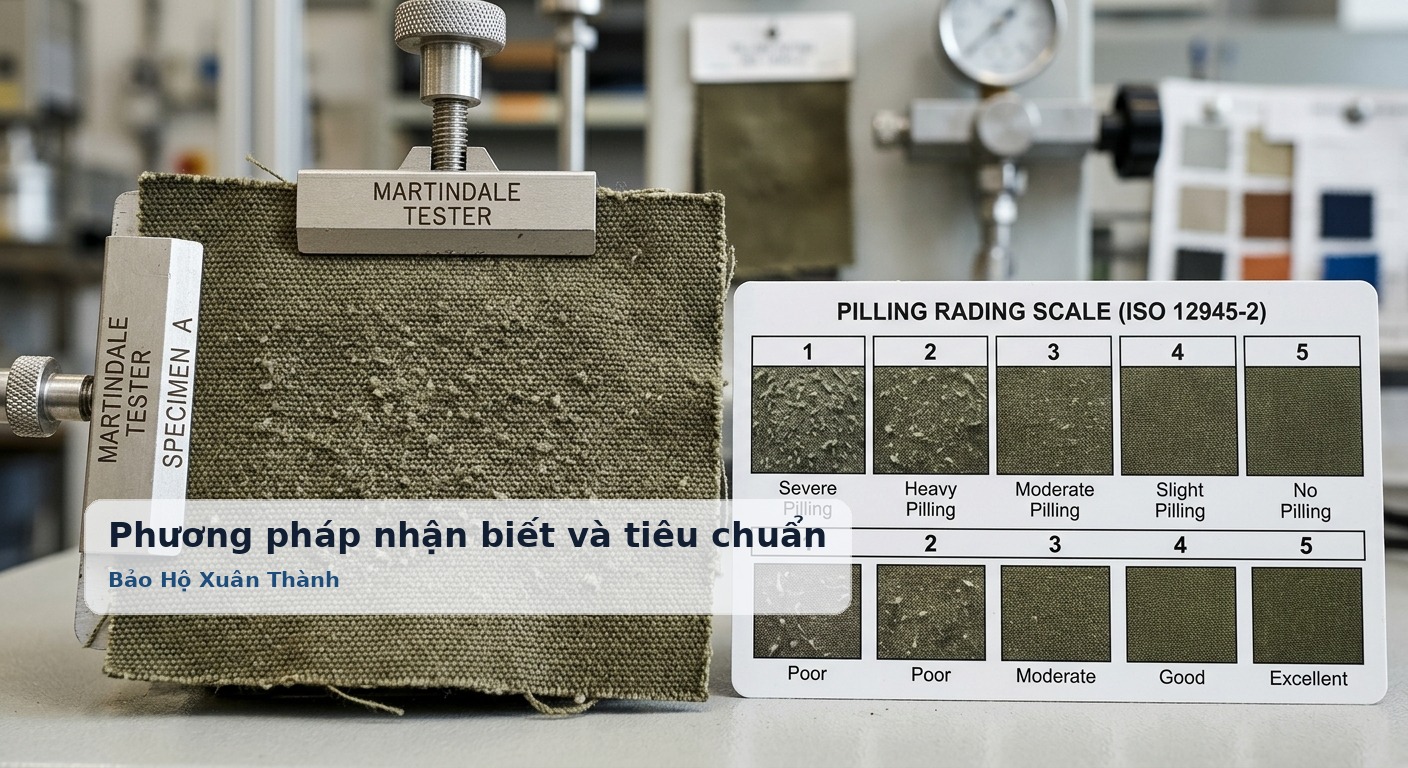
Để đánh giá chính xác mức độ xù lông, ngành kiểm định dệt may không dựa trên cảm tính mắt thường mà áp dụng hệ thống máy đo mô phỏng chu kỳ mài mòn chuẩn hóa toàn cầu. Dưới đây là các phương pháp thử nghiệm chính được áp dụng để kiểm tra chất lượng vải may tại các phòng lab chuyên ngành:
1. Phương pháp Martindale (Tiêu chuẩn ISO 12945-2 / ASTM D4970)
Mẫu vải hình tròn được gắn trên đầu gá chuyển động theo quỹ đạo Lissajous phức tạp, cọ xát đa hướng liên tục lên một bề mặt vải mài tiêu chuẩn (hoặc chính mẫu vải đó) dưới áp lực nén định mức (thường là 9 kPa đối với vải may mặc phổ thông). Số chu kỳ ma sát được cài đặt từ 500, 1.000, 2.000 đến 5.000 hoặc 10.000 vòng để quan sát tốc độ hình thành hạt pilling.
2. Phương pháp Hộp lăn ICI Pilling Box (Tiêu chuẩn ISO 12945-1 / BS 5811)
Mẫu vải được bọc quanh các ống cao su polyurethane và đặt vào một hộp kín lót nút chai (cork-lined box). Hộp quay liên tục quanh trục với tốc độ khoảng 60 vòng/phút trong thời gian từ 2 đến 10 giờ. Thử nghiệm này tái hiện hoàn hảo tác động nhào lộn, cọ xát ngẫu nhiên tương tự như quá trình giặt công nghiệp và vận động mạnh của công nhân xưởng cơ khí, đóng tàu.
3. Thang đo tiêu chuẩn đánh giá cấp độ xù lông (Pilling Grade Rating)
Sau khi kết thúc chu kỳ thử nghiệm mài mòn, mẫu vải được đưa vào tủ so màu chuẩn (Viewing Cabinet) dưới nguồn sáng nhân tạo D65 hoặc CWF, đặt nghiêng góc 45 độ và đối sánh với bộ ảnh chuẩn 5 cấp độ:
- Cấp 5 (Không biến đổi): Bề mặt phẳng mịn tuyệt đối, không có hiện tượng bung xơ hay kết hạt.
- Cấp 4 (Xù rất nhẹ): Bề mặt xuất hiện một vài sợi tơ bung nhỏ, hạt xù cá biệt chưa tạo thành cấu trúc búi rõ ràng. Đạt chuẩn cho trang phục cao cấp và đồ bảo hộ kỹ thuật cao.
- Cấp 3 (Xù trung bình): Các hạt xù có kích thước nhỏ đến trung bình phân bố rải rác nhưng rõ ràng trên bề mặt, che phủ không quá 1/6 diện tích kiểm tra. Mức chấp nhận tối thiểu cho trang phục bảo hộ phổ thông sau 3.000 chu kỳ Martindale.
- Cấp 2 (Xù rõ rệt): Hạt xù xuất hiện dày đặc với kích thước đa dạng, bao phủ từ 1/3 đến 1/2 diện tích bề mặt, liên kết sợi bắt đầu bị kéo dãn. Không đạt tiêu chuẩn xuất xưởng tại Xuân Thành.
- Cấp 1 (Xù nghiêm trọng): Mật độ hạt xù dày đặc, bện chặt thành các khối lớn che kín toàn bộ bề mặt vải, sợi nền bị biến dạng nặng nề. Vải phế phẩm hoặc kém chất lượng.
Đối với các dòng sản phẩm quần áo bảo hộ lao động đạt chuẩn chất lượng của Bảo Hộ Xuân Thành, chỉ số chống xù tối thiểu phải đạt từ Cấp 3.5 đến Cấp 4 sau 5.000 chu kỳ kiểm tra độc lập, đảm bảo giữ vững thẩm mỹ và cơ tính sau nhiều tháng sử dụng thực tế.
Bảng so sánh độ bền chống xù giữa các chất liệu dệt may công nghiệp phổ biến
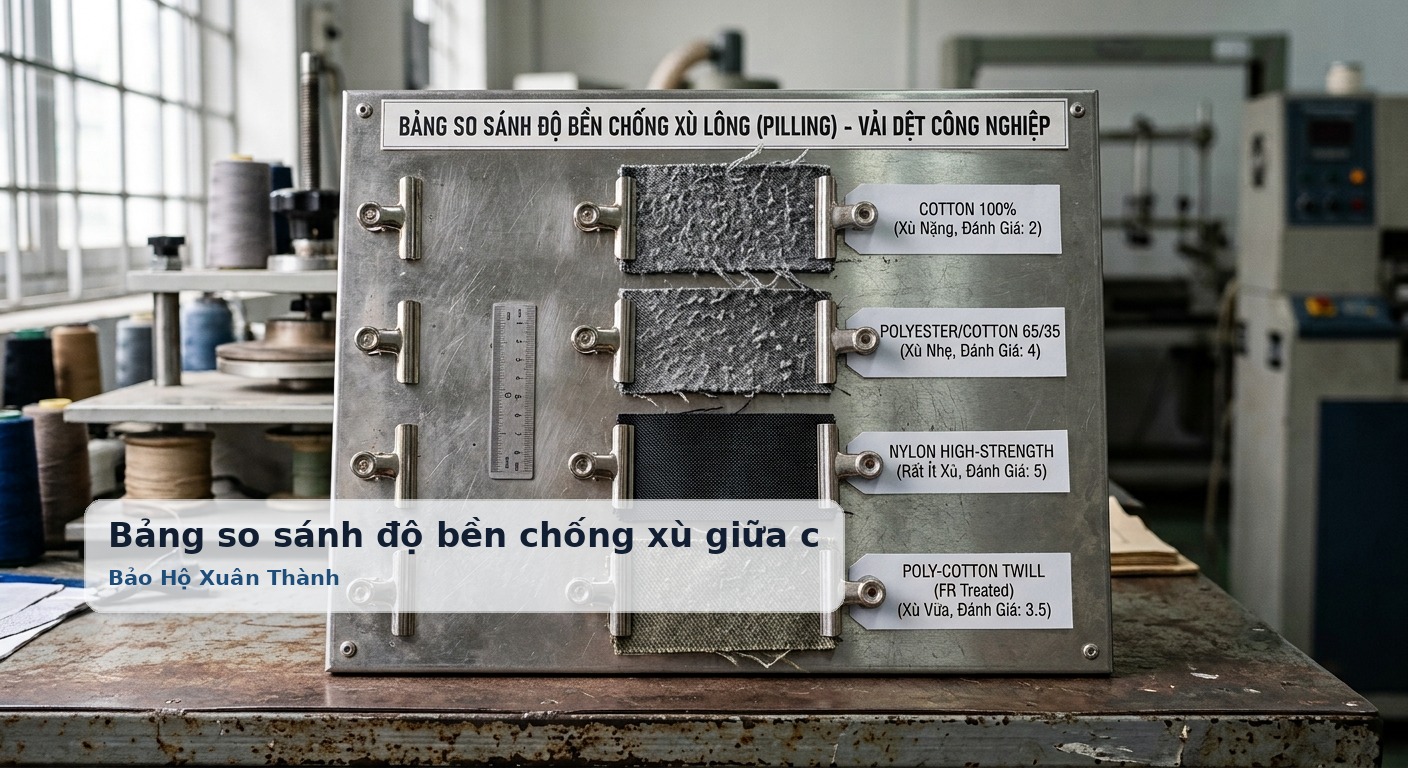
Lựa chọn đúng vật liệu là bước cốt lõi để loại trừ nguy cơ xù lông ngay từ khâu thiết kế rập. Dưới đây là bảng phân tích kỹ thuật các nhóm chất liệu chủ chốt đang lưu hành trên thị trường bảo hộ và thời trang công nghiệp:
| Loại vải dệt | Thành phần cấu tạo | Cấp độ chống xù (Martindale) | Cơ chế chịu lực & Hạn chế | Ứng dụng khuyên dùng |
|---|---|---|---|---|
| Kaki Pangrim Hàn Quốc | Cotton / Polyester (Tỷ lệ 65/35 hoặc Neotex chải kỹ) | Cấp 4 – 4.5 | Sợi chải kỹ combed độ xoắn cao, công nghệ dệt twill khép kín và xử lý đốt lông mượt mà. Hạt xù gần như không thể hình thành. | Quần áo bảo hộ cao cấp, kỹ sư công trường, môi trường cơ khí nặng. |
| Kaki Nam Định / Xi | PE pha thấp Cotton (80/20 hoặc 100% PE) | Cấp 2 – 2.5 | Dùng sợi carded xơ ngắn, tỉ lệ PE cao nhưng không xử lý bề mặt; xơ ngắn bung nhanh tạo búi xù dai dẳng khó rụng. | Trang phục dùng ngắn hạn, sự kiện, khu vực ít va quẹt cọ xát. |
| Kaki 65/35 (TC Tiêu chuẩn) | 65% Polyester, 35% Cotton | Cấp 3 – 3.5 | Độ bền rách cao. Nếu dùng sợi dệt vòng chải kỹ (ring-spun), vải giữ form tốt, tỷ lệ xù ở mức chấp nhận được trong 6 – 9 tháng đầu. | Đồng phục nhà máy lắp ráp, chế biến gỗ, kho vận hậu cần. |
| Thun Cá Sấu (Piqué CVC) | 60% Cotton, 35% Poly, 5% Spandex | Cấp 3 – 4 | Mắt dệt to tạo độ thoáng khí, sợi dệt đôi ổn định. Xù nhẹ tại vùng cọ xát thường xuyên (nách áo, hông) nếu ma sát liên tục. | Áo thun công sở, đồng phục giám sát, nhân viên bán hàng kỹ thuật. |
| Vải Lưới / Kaki may Gile | 100% Polyester Filament dệt đan | Cấp 4 – 5 | Sử dụng sợi filament dài liên tục, hoàn toàn không có đầu xơ thừa tự do. Tuyệt đối không xù lông nhưng dễ xước sợi nếu dính vật nhọn. | Áo gile phản quang, gile kỹ sư thi công hạ tầng giao thông. |
Từ bảng đối chuẩn trên, có thể nhận thấy dòng vải Kaki Pangrim luôn là sự lựa chọn tối ưu cho các doanh nghiệp đặt nặng yếu tố độ bền và thẩm mỹ thương hiệu. Dù mức chi phí đầu tư ban đầu cao hơn các dòng vải Xi hoặc Kaki tạp, nhưng vòng đời sản phẩm kéo dài gấp 2 đến 3 lần mà không gặp tình trạng xù lông, bám bụi bẩn hay bạc màu cục bộ.
Giải pháp khắc phục vải bị xù và quy chuẩn xử lý bề mặt trong may đồng phục bảo hộ
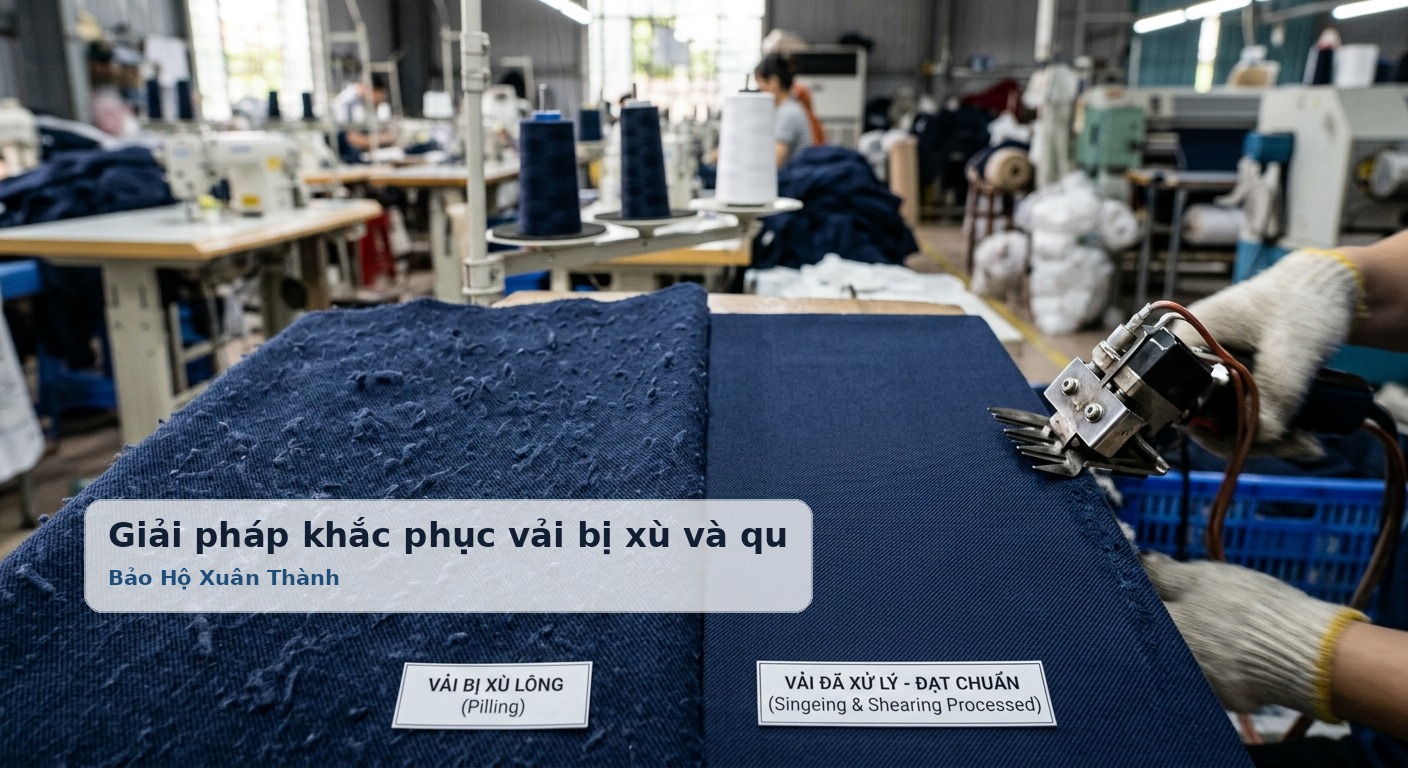
Để ngăn chặn và kiểm soát triệt để bài toán vải xù lông, doanh nghiệp cần kết hợp cả phương pháp xử lý vật lý trực tiếp khi sản phẩm đã phát sinh lỗi và các rào cản kỹ thuật khắt khe ngay từ khâu sản xuất nguyên liệu gốc.
1. Kỹ thuật loại bỏ hạt xù cơ học trên sản phẩm đang sử dụng
Nếu trang phục hiện tại của công nhân viên đã phát sinh các hạt pilling trên bề mặt, tuyệt đối không được dùng tay giật hoặc bứt mạnh. Hành động này sẽ kéo dài các sợi neo, làm lỏng cấu trúc các múi dệt xung quanh và kích thích tạo ra các hạt xù lớn hơn gấp đôi chỉ sau vài ngày tiếp theo. Thay vào đó, hãy áp dụng các giải pháp can thiệp chuẩn:
- Máy cắt lông xù chuyên dụng (Electric Lint Shaver): Sử dụng lưỡi dao tròn quay tốc độ cao có màng lưới thép bảo vệ để gạt đứt các hạt búi tròn sát chân sợi mà không làm tổn thương cốt vải nền.
- Bọt biển mài mịn / Lược len chuyên dụng: Chà nhẹ nhàng một chiều theo chiều sợi dọc của vải để tách rời các hạt xơ bện mà không làm kéo dãn thớ dệt ngang.
- Điều chỉnh chu trình giặt tẩy doanh nghiệp: Lộn trái toàn bộ áo quần trước khi đưa vào máy giặt; sử dụng nước giặt trung tính (pH 6 – 8), tránh xa chất tẩy gốc Clo nồng độ cao; cài đặt tốc độ vắt ly tâm dưới 800 vòng/phút và không nhồi nhét quá tải trọng lồng giặt để hạn chế tối đa ma sát thô bạo giữa các bề mặt vải.
2. Quy chuẩn kỹ thuật xử lý bề mặt tại xưởng may Bảo Hộ Xuân Thành
Đối với đơn vị sản xuất trực tiếp như Bảo Hộ Lao Động Xuân Thành, bài toán chống xù lông được giải quyết triệt để từ gốc thông qua hệ thống quy trình gia công tiên tiến trước khi cắt may thành phẩm:
- Công nghệ đốt lông bề mặt bằng khí Gas (Gas Singeing): Vải sau khi dệt mộc được dẫn qua buồng lửa gas nhiệt độ cao với tốc độ cực nhanh (từ 80 – 120 mét/phút). Ngọn lửa chỉ quét qua bề mặt trong phần trăm giây, đủ nhiệt năng để thiêu rụi toàn bộ các đầu xơ vươn tự do mà hoàn toàn không ảnh hưởng đến liên kết sợi cốt lõi bên trong.
- Xử lý sinh học bằng Enzyme Cellulase (Bio-polishing): Vải gốc Cellulose (Cotton) được ủ ngập trong môi trường enzyme đặc thù. Enzyme sẽ xúc tác quá trình thủy phân chọn lọc, chỉ cắt đứt các liên kết vi xơ ngắn lỏng lẻo trên bề mặt mà giữ nguyên kết cấu sợi chính, mang lại bề mặt trơn nhẵn, mềm mại tự nhiên và loại trừ nguy cơ bung xơ vĩnh viễn.
- Quy chuẩn định hình nhiệt (Heat-setting): Đối với các thành phần xơ Polyester và Spandex, nhiệt độ định hình từ 180°C – 200°C giúp cố định cấu trúc phân tử polymer, triệt tiêu độ co ngót và ngăn các chuỗi xơ dịch chuyển trượt ra ngoài khi chịu lực ma sát mài mòn.
Nhờ áp dụng đồng bộ các quy chuẩn xử lý này cùng việc sàng lọc khắt khe nguồn vải chính hãng từ các tập đoàn dệt may uy tín trong nước và quốc tế, mọi lô đồng phục xuất xưởng từ Bảo Hộ Xuân Thành đều bảo đảm độ phẳng mịn bề mặt tối ưu, kháng xù lông vượt trội, đồng hành bền bỉ cùng người lao động qua mọi điều kiện vận hành sản xuất.
Câu hỏi thường gặp (FAQ)
Tại sao vải pha Polyester lại bị xù lông khó chịu hơn vải 100% Cotton?
Trên vải 100% Cotton, các hạt xù hình thành nhưng do xơ cotton có độ bền uốn và bền kéo thấp, các hạt này nhanh chóng rụng đi trong quá trình giặt và vận động. Ngược lại, xơ Polyester có độ bền kéo cực kỳ cao, chúng đóng vai trò các sợi neo vững chắc giữ chặt hạt xù không thể rơi ra, khiến bề mặt vải pha Poly dồn ứ các búi tròn ngày càng dày đặc.
Quần áo bảo hộ may bằng vải Kaki Pangrim tại Xuân Thành có bị đổ lông khi giặt máy công nghiệp không?
Vải Kaki Pangrim chính hãng do Xuân Thành cung ứng sử dụng sợi dệt chải kỹ (Combed Yarn) mật độ cao và đã trải qua công đoạn đốt lông bề mặt tiêu chuẩn. Sản phẩm đạt cấp độ chống xù từ 4 đến 4.5 theo chuẩn Martindale, hoàn toàn không bị xù lông hay xơ cứng dù trải qua hàng trăm chu kỳ giặt máy công nghiệp thông thường.
Hiện tượng xù lông có làm giảm khả năng bảo hộ cơ học của trang phục không?
Có. Khi vải bị xù lông nghiêm trọng (Cấp 1 – 2), một lượng xơ cốt lõi đã bị kéo bật ra khỏi trục sợi, làm suy giảm mật độ liên kết sợi dệt. Điều này khiến khả năng chống rách đứt, khả năng chống tia UV và độ bền chịu mài mòn của trang phục giảm từ 15% đến 30% so với kết cấu ban đầu.
Có nên sử dụng bàn là (bàn ủi) nhiệt độ cao để ép phẳng các hạt vải xù không?
Tuyệt đối không nên. Nhiệt độ cao chỉ ép dẹp tạm thời các hạt xù xuống bề mặt vải. Đối với vải có thành phần xơ tổng hợp (Poly, Nylon), nhiệt độ cao không đúng cách sẽ làm các hạt xù bị chảy dính cục bộ, gây chai cứng bề mặt, làm vải thô ráp và dễ gãy đứt cấu trúc hơn khi cử động.
Tư Vấn Chọn Vải May Bảo Hộ Bền Đẹp – Không Xù Lông
Bảo Hộ Lao Động Xuân Thành chuyên cung cấp đồng phục bảo hộ, áo gile, quần áo công nhân may từ vải Kaki Pangrim, Kaki liên doanh xử lý nhiệt chống xù tuyệt đối, bảo hành đường kim mũi chỉ.
Email tiếp nhận báo giá rập mẫu: baohoxuanthanh@gmail.com | Cam kết vải chuẩn kiểm định phòng lab


